

Một băng tải cung cấp một thiết bị mới cứ sau 40 giây không thể hỗ trợ một trạm có công việc mất 70 giây. Hàng đợi tăng lên, người vận hành bắt đầu gấp rút và tỷ lệ sai sót xảy ra trong một ca. Sự không phù hợp đó, không phải nhãn hiệu của băng tải, là nguyên nhân thường xuyên phá hủy một dây chuyền lắp ráp trông đẹp trên giấy tờ. Cách hữu ích để hình dung về dây chuyền lắp ráp băng tải giống như máy đếm nhịp của dây chuyền sản xuất: nó đặt tốc độ làm việc của mỗi trạm, hấp thụ sự khác biệt về thời gian giữa các trạm và trình bày từng sản phẩm ở độ cao và định hướng mà mọi người thực sự có thể xây dựng. Chỉ định chính xác ba công việc đó và hầu hết các loại băng tải sẽ chạy tốt. Hãy hiểu sai và không có độ dài dòng bổ sung nào sẽ lưu được lịch trình.
Dây chuyền lắp ráp băng tải thực sự điều khiển như thế nào
Con số đầu tiên cần khắc phục là takt time: tần suất một sản phẩm hoàn thiện phải rời khỏi dây chuyền để đáp ứng nhu cầu. Nếu một ca phải sản xuất 480 đơn vị trong 8 giờ thì dây chuyền sẽ nợ một đơn vị mỗi phút. Với khoảng cách pallet là 1,5 mét, tốc độ vận chuyển trung bình của băng tải đạt tới 1,5 m/phút, một con số mà các hệ thống hỗ trợ có thể đạt được trong phạm vi dung sai gần bằng cách sử dụng bộ truyền động tần số thay đổi. Trạm nào ở thượng nguồn, trạm nào ở hạ nguồn rồi nhân viên, dụng cụ và thời gian đều ngược lại với nhịp điệu đó.
Công việc thứ hai là đệm. Không có hai trạm nào mất thời gian chính xác như nhau, do đó, một dây chuyền được lên kế hoạch tốt sẽ xây dựng các vùng tích lũy ngắn giữa chúng, cho phép một trạm hoạt động chậm trong khi băng tải giữ các sản phẩm đã hoàn thiện phía sau thay vì đẩy chúng vào khuỷu tay của người vận hành.
Thứ ba là công thái học. Độ cao làm việc, góc cố định và liệu một bộ phận có thể dừng, xoay hoặc lật tại trạm hay không sẽ quyết định độ mỏi trong ca làm việc kéo dài 8 giờ. Ba chức năng này - nhịp độ, đệm, trình bày - là lý do tại sao dây chuyền lắp ráp di chuyển hầu như không thay đổi về nguyên tắc kể từ khi khung xe Model T đi qua 45 trạm trong khoảng 93 phút; chỉ có độ chính xác của nhịp độ đã được cải thiện. Để biết cách xử lý đầy đủ hơn về khoản chi trả, hãy xem phần tổng quan này về lợi ích của hệ thống băng tải dây chuyền lắp ráp.
Kết hợp loại băng tải với công việc
Hầu hết các băng tải lắp ráp đều được chế tạo từ các mô-đun tiêu chuẩn với các tính năng tùy chỉnh được bổ sung, do đó, quyết định thực sự là loại băng tải nào phù hợp với sản phẩm. Băng tải đai là lựa chọn mặc định cho các bộ phận nhỏ và bề mặt mỏng manh: tải trọng nằm trên bề mặt liên tục, khung có thể có cấu hình thấp, tốc độ dễ cắt và độ ồn vẫn ở mức thấp. Điểm yếu của chúng là sự tích tụ - một dây đai tiêu chuẩn liên tục chuyển động nên các bộ phận chồng lên nhau trừ khi bạn thêm điểm dừng hoặc cảm biến.
Băng tải con lăn phù hợp với bất cứ thứ gì có đáy phẳng, chắc chắn: túi đựng, khay, pallet và vỏ máy. Các phiên bản trọng lực giữ cho các trạm chọn thủ công rẻ và yên tĩnh; các phiên bản tích lũy chạy bằng điện chia dây chuyền thành các vùng chạy, dừng hoặc giữ độc lập, đó là cách mà hầu hết các dây chuyền lắp ráp dựa trên pallet đều hoạt động. Sự cân bằng là sự tiếp xúc: bước lăn phải phù hợp với tải trọng, thường có ít nhất ba đến bốn con lăn dưới vật phẩm ngắn nhất mọi lúc.
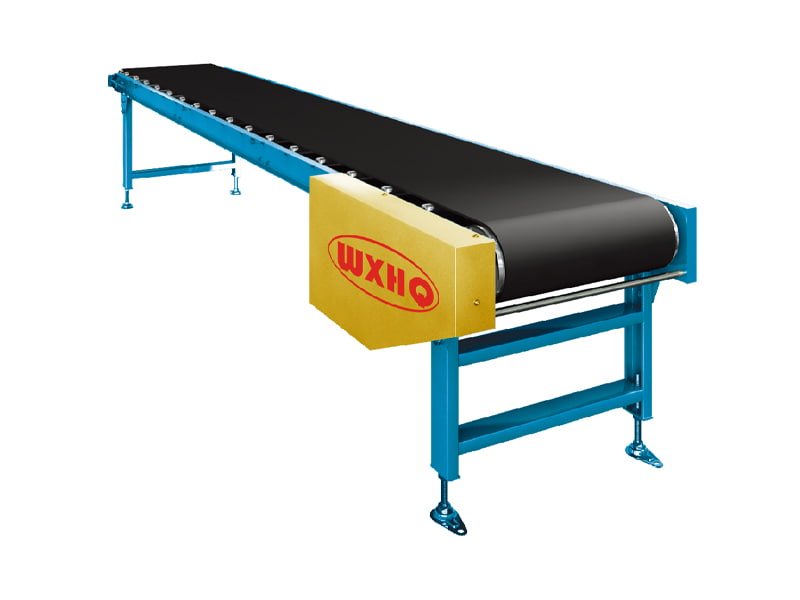 Băng tải đai tiêu chuẩn cho tải nhẹ Băng tải đai tiêu chuẩn di chuyển các mặt hàng có trọng lượng dưới 100kg hoặc vật liệu dạng bột và dạng hạt một cách trơn tru và yên tĩnh, với các tùy chọn dây đai như PVC, PU và PTFE. Sau khi băng tải con lăn xử lý các tải có đáy phẳng, dây đai sẽ che các vật dụng nhẹ hơn, không đều mà con lăn không thể làm được. Xem sản phẩm →
| Loại băng tải | Phù hợp nhất với | Tốc độ hoạt động của nó như thế nào | Hạn chế chính |
|---|---|---|---|
| Thắt lưng | Các bộ phận nhỏ, đáy mềm hoặc mỏng manh | Tốc độ đai liên tục hoặc được lập chỉ mục | Không có tích lũy tích hợp |
| Con lăn tích lũy | Pallet và túi có đáy phẳng chắc chắn | Các vùng chạy, dừng hoặc giữ độc lập | Vấn đề tiếp xúc và bước lăn |
| Con lăn hoặc bánh xe trọng lực | Trạm chọn thủ công, di chuyển ngắn | Người vận hành có nhịp độ, không cần lái xe | Tốc độ chỉ được đặt theo độ dốc và khoảng cách |
| Chuỗi trên cùng | Sản phẩm nặng hoặc không đều trên đồ đạc | Lịch thi đấu di chuyển bằng dây chuyền | Đồ đạc thêm chi phí dụng cụ |
| Chuỗi tốc độ gấp đôi | Pallet miễn phí với các trạm dừng và đi | Pallet di chuyển nhanh hơn dây chuyền và dừng lại mà không dừng dây chuyền | Yêu cầu phần cứng pallet và nút chặn |
Băng tải xích: Đồ đạc, Pallet và Logic dừng và đi
Hai họ dây chuyền thống trị công việc lắp ráp nơi dây đai và con lăn không còn câu trả lời.
Dây xích dạng thanh cho các sản phẩm cố định
Động cơ, hộp số, máy bơm và vỏ chịu tải nặng, nhiều dầu và hiếm khi có đáy phẳng. Xích dạng thanh trên cùng cung cấp cho chúng một bệ bằng thép hoặc nhựa liên tục và các thiết bị cố định bắt vít trực tiếp vào xích, do đó sản phẩm di chuyển, dừng lại và chuyển mà không bao giờ được nâng lên. Kết quả là tạo ra một bề mặt làm việc ổn định ở một độ cao cố định, đó là lý do tại sao băng tải dạng thanh được sử dụng phổ biến trong lắp ráp cuối cùng của thiết bị, xe máy và động cơ nhỏ.
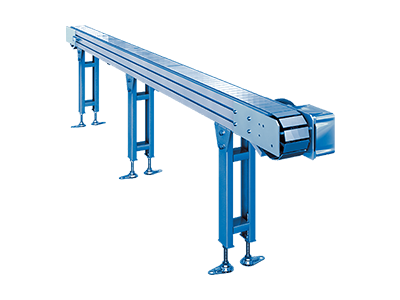 Băng tải xích dạng thanh đỉnh cho lắp ráp hạng nặng Băng tải xích dạng thanh cung cấp một nền tảng bằng thép hoặc nhựa liên tục, nơi các thiết bị cố định bắt vít trực tiếp vào dây chuyền, giữ cho các sản phẩm nặng, nhiều dầu, không đồng đều ổn định ở độ cao làm việc cố định. Điều này làm cho chúng rất phù hợp với quá trình lắp ráp cuối cùng của thiết bị và động cơ. Xem sản phẩm →
Xích tốc độ gấp đôi dành cho pallet tự do
Băng tải xích tốc độ gấp đôi mang các pallet phôi trên các con lăn quay nhanh hơn nhiều lần so với dây xích bên dưới chúng, do đó, một cú đẩy nhẹ từ người vận hành sẽ đưa pallet đến vị trí làm việc thoải mái. Tại nút chặn, pallet dừng lại trong khi dây xích tiếp tục chạy bên dưới nó, nghĩa là mỗi trạm có thể dừng, giữ và nhả độc lập mà không cần dừng dây chuyền. Sự độc lập dừng và đi đó chính xác là điều mà quá trình lắp ráp cuối cùng của thiết bị và điện tử cần, đồng thời nó kết hợp một cách tự nhiên với thang máy, bàn xoay và sự hợp nhất giữa các đường song song.
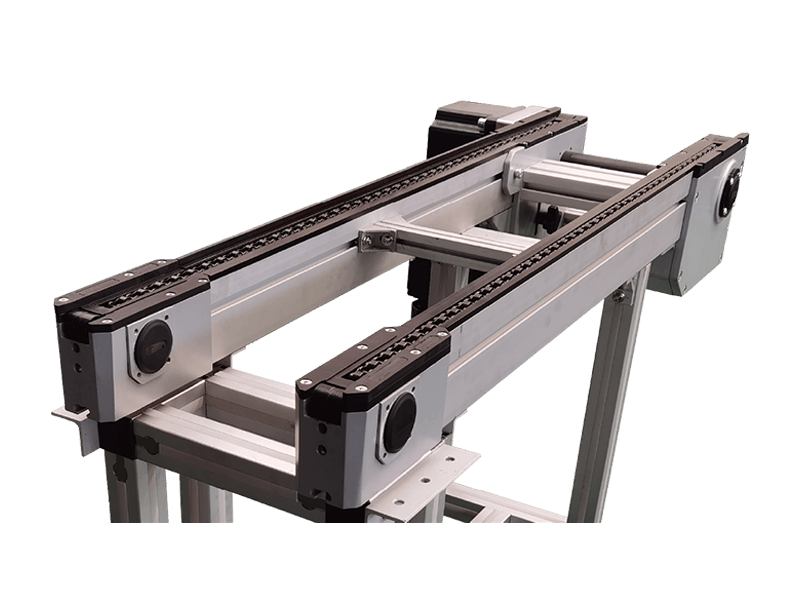 Băng tải xích tốc độ đôi Băng tải xích tốc độ gấp đôi mang các pallet phôi trên các con lăn chạy nhanh hơn xích nhiều lần, cho phép người vận hành lướt các pallet dễ dàng. Mỗi trạm có thể dừng, giữ và nhả độc lập, phù hợp với dây chuyền lắp ráp thiết bị và điện tử. Xem sản phẩm →
Chi tiết thông số kỹ thuật quyết định hiệu suất ngày thứ hai
Sau khi chọn loại, năm chi tiết sẽ phân tách một dòng chạy từ một dòng cần được chú ý liên tục:
- Thời gian takt và bước pallet, do đó tốc độ vận chuyển và chiều dài đệm được tính toán thay vì phỏng đoán.
- Dữ liệu sản phẩm, bao gồm trọng lượng, kích thước, hình dạng đáy và nhiệt độ, vì túi mềm, vật đúc tròn và túi cứng cần các bề mặt tiếp xúc khác nhau.
- Danh sách trạm, ghi chú những thao tác nào yêu cầu dừng, xoay, nâng hoặc lật sản phẩm.
- Điểm tích lũy và độ sâu vùng đệm giữa các trạm, được xác định kích thước từ sự thay đổi thời gian của trạm được đo thay vì giá trị trung bình.
- Môi trường và chứng nhận: khu vực tẩy rửa cần có con lăn bằng thép không gỉ, dây chuyền điện tử cần bề mặt an toàn ESD và khu vực sơn hoặc dung môi yêu cầu thiết bị được chứng nhận chống cháy nổ.
Hai trong số này xứng đáng được chú ý nhiều hơn. Điều chỉnh tốc độ không chỉ là con số hàng đầu; bộ truyền động phải giữ tốc độ ổn định khi tải thay đổi, vì băng tải con lăn di chuyển hoặc rung trong quá trình điều chỉnh tốc độ cũng sẽ di chuyển tại các trạm. Và ở bất kỳ khu vực nào có hơi dễ cháy - trên hết là các cửa hàng sơn - hãy chỉ định băng tải chống cháy nổ đã được chứng nhận. Các thiết bị như băng tải con lăn được chứng nhận EETI tồn tại chính xác cho các khu vực này và việc chấp nhận các đơn vị không được chứng nhận sẽ có rủi ro tuân thủ hơn là tiết kiệm.
Nơi người mua bị phát hiện
Những sai lầm tái diễn là vô duyên. Người mua chỉ định chiều dài và chiều rộng và quên hình dạng đáy, sau đó phát hiện ra rằng các khay tạo hình chân không sẽ không di chuyển bằng con lăn. Họ lên kế hoạch chi tiết cho các đường chạy thẳng và coi các lối rẽ, nâng lên và nhập làn là những bước suy nghĩ sau, mặc dù việc chuyển đường gây ra nhiều ùn tắc trên mỗi mét hơn bất kỳ đoạn đường thẳng nào. Họ bỏ qua câu hỏi về giao diện pallet - ai thiết kế pallet và dung sai của bề mặt định vị - và trả tiền khi các thiết bị cố định từ một nhà cung cấp và dụng cụ trạm từ một nhà cung cấp khác không đồng ý. Họ cũng quên phụ tùng thay thế: con lăn, dây xích và bộ truyền động bị mòn, do đó, một nhà cung cấp có thể vận chuyển các bộ phận thay thế đến khu vực của bạn sẽ có giá trị cao hơn mức báo giá thấp hơn một chút.
Được chỉ định theo thứ tự đó - tốc độ đầu tiên, sản phẩm thứ hai, đệm và môi trường thứ ba - dây chuyền lắp ráp băng tải trở thành thiết bị sản xuất có thể dự đoán được chứ không phải là một canh bạc. Nếu bạn đang xác định phạm vi một dây chuyền, hãy gửi danh sách trạm, bản vẽ sản phẩm và thời gian thực hiện mục tiêu cho nhà sản xuất và yêu cầu lựa chọn và bố trí băng tải bằng văn bản. Bạn có thể xem lại nhà máy, chứng nhận và toàn bộ dòng sản phẩm trên Giới thiệu về máy móc hậu cần Vô Tích Huiqian trang trước khi yêu cầu báo giá.


